1ミクロン単位(0.001mm)
- コラム
【いまさら聞けない】「切削」「研削」「研磨」の違いとは?
2026/08/24
研削加工 円筒・内面・平面を1社で|光春製作所-神奈川県大和市
受付|平日 8:10 - 17:00

翌営業日までに
代表後藤がご返信
こんにちは。神奈川県大和市で研削加工を専門に行っている光春製作所です。
金属加工の図面や仕様書を見ていると、よく目にする「切削(せっさく)」「研削(けんさく)」「研磨(けんま)」という言葉。すべて「金属を削ったり磨いたりする工程」ですが、それぞれの違いや使い分けを正しく説明できるでしょうか?
実は、設計や購買を担当され始めたばかりの方から、「自社の製品にはどの加工が最適なのか分からない」「図面のアルファベット記号の意味がわからない」というご相談をいただくことがあります。今回は、知っておくと発注や設計がスムーズになる、この3つの加工の違いと、図面に書かれている「加工方法記号」について分かりやすく解説します。
—— 「刃物」で大きく形を作る切削は、旋盤やフライス盤、マシニングセンタなどを使い、硬い金属の「刃物(バイトやエンドミル)」で素材をガリガリと削り落とす加工です。役割:丸棒からシャフトの形を削り出したり、ブロックから複雑な形状を作ったりする「全体の形を作る(大まかに削る)」工程です。特徴:一度にたくさんの金属を削れるため効率が良いですが、刃物で削るため、どうしても表面に「削り跡」が残ります。また、熱処理(焼き入れ)をしてガチガチに硬くなった金属を削るのには向いていません。
💡 図面での「切削」の表記「L」:Lathe(旋盤加工)の頭文字です。丸ものを回転させて削る指示です。「M」:Milling(フライス加工)の頭文字です。四角いブロックなどを削る指示です。
—— 「砥石」でミクロン単位の精度に仕上げる【弊社の専門】研削は、私たち光春製作所が最も得意とする加工です。高速で回転する「砥石(といし)」を使って、金属の表面を少しずつ、火花を散らしながら削り落とします。役割:切削で作られた部品を、さらに「極限まで正確な寸法(ミクロン単位)」にし、表面を滑らかに整える最終仕上げの工程です。特徴:切削では削れないような、熱処理(焼き入れ)後のカチカチに硬くなった鋼(SKS3やSKD11など)や超硬合金も難なく削ることができます。円筒・内面・平面など、滑らかな「面」と「超高精度」を同時に出せるのが強みです。
💡 図面での「研削」の表記「G」:Grinding(研削)の頭文字で、研削加工全般を指します。「GR」:円筒研削(Cylindrical Grinding)や内面研削(Internal Grinding)など、主に丸ものの研削を指定する際によく使われる表記です。図面に「G」や「GR」の指示があり、さらに厳しい寸法公差(±0.005mmなど)が書かれている場合は、まさに弊社の出番となります。
—— 「バフや磨き粉」で鏡のようにピカピカにする研磨は、布やフェルトで作られた「バフ」や、細かい液体状の「磨き粉(研磨剤)」をこすりつけて、金属の表面をピカピカに磨き上げる加工です。役割:寸法を合わせるためではなく、表面の凸凹を無くして「ツルツルにする」「鏡のように光らせる(鏡面仕上げ)」ための工程です。特徴:見た目の美しさが求められる外観部品や、滑らかさが重要な摺動部(こすれ合う部分)の最終仕上げに使われます。ただし、金属をほとんど削らないため、寸法を細かくコントロールする(サイズを合わせる)加工ではありません。
💡 図面での「研磨・ラップ」の表記「L」または「LP」:超高精度な磨きであるLapping(ラップ研磨)の頭文字です。砥粒を使って表面を極限まで滑らかにする指示です。「GB」:Grinding Buff(バフ研磨)の頭文字で、光沢を出すための磨き指示です。
簡単にまとめると、以下のようなリレー形式で加工は進みます。
| 【切削(L・M)】 | 刃物で全体の形を大まかに作る(焼き入れ前)(ここで部品を熱処理して硬くする) |
| 【研削(G・GR)】 | 砥石で硬くなった金属をミクロン単位の目標寸法にピタッと合わせる |
| 【研磨(L・GB)】 | 必要に応じて、表面をピカピカ・ツルツルに磨き上げる |
図面の加工記号でお困りなら、まずは光春製作所へ図面に「G」や「GR」の指定があって外注先を探している、あるいは「他社にNC機しかないからと断られてしまった」という一点モノの案件こそ、弊社の汎用機と職人技の見せ所です。
光春製作所では、円筒・内面・平面の研削工作機械を自社内に保有しているため、1社で一貫して高精度な研削仕上げに対応しております。
「この図面のG指定、うちの予算で対応できる?」「試作1個だけ頼みたい」など、疑問や困りごとがございましたら、いつでもお気軽にご相談ください。
Processing Range
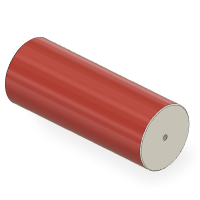
| 外径 | φ2.5〜φ280mm(Center height: 160 mm)※ |
|---|---|
| 芯間距離 | 最大1000mm |
| 長さ | 理論値は外径に対して3倍(10倍以上加工実績も多数あり) |
※テーブルからセンターまでが160mmなので、突起物も含めてカタログ値ではΦ320mm以内
1ミクロン単位(0.001mm)
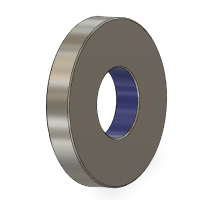
| 加工内径 | φ6〜φ250 mm |
|---|---|
| ワーク外径 | φ300 mm |
| 長さ | 直径に対して×4まで |
内径のみの加工φ0.005 mm
内径→円筒加工(芯金利用)ほぼ0
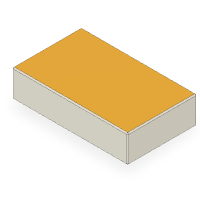
| 最大ワークサイズ | W140 ×800mm |
|---|
平行度 0.005mm以下
※工作機械、加工製品の大きさにより異なります
1個〜300個
試作品・単品歓迎
1〜2週間
鉄系全般(S45C・SCM)
焼入れ鋼(SKS3・SKD11・SUJ2)
ステンレス(SUS304・404等)
超硬合金、難削材(超硬・セラミックなど)