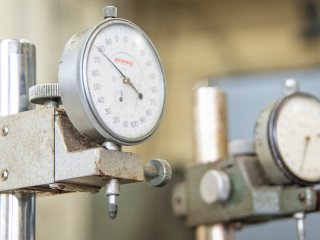
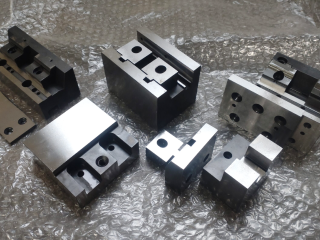
1ミクロン単位(0.001mm)
- コラム
同じ測定器でも数値がズレる?研削加工で手戻りを防ぐマスターの活用
2026/10/19
研削加工 円筒・内面・平面を1社で|光春製作所-神奈川県大和市
受付|平日 8:10 - 17:00

翌営業日までに
代表後藤がご返信
目次
精密な研削加工を外注した際、「加工会社の検査成績書には公差内と書かれているのに、自社の検査室で測定したら公差から外れていた(あるいは数値が違う)」というトラブルを経験したことはありませんか?
「せっかく短納期で仕上がったのに、数値が合わずに手戻りが発生してしまった……」これでは開発エンジニア様も購買担当者様も、社内での調整に追われて疲弊してしまいます。
実は、同じメーカーの同じ高精度な画像測定器をお互いに持っていて、同じように測定したとしても、ミクロン単位の世界では「発注者側と加工屋側で測定値が微妙に異なる」という現象は珍しくありません。
そこで弊社では、ミクロン単位のシビアな製品を加工する際、お客様に「もし可能であれば、普段お使いになっているマスターゲージ(基準ワーク)を一時的にお借りできませんか?」とご提案しています。
これは決して強制ではありません。しかし、このマスターゲージをご提供いただくことで、より確実な精度をお約束できるようになります。
現代の製造業において、測定器の進化は目覚ましいものがあります。弊社でも、測定の信頼性を極限まで高めるために、最新の高精度な画像測定器を導入し、厳密な品質管理を行っています。
しかし、どれほどお互いに優れた設備を揃えていても、以下のような理由で「1〜2ミクロン(0.001〜0.002mm)」の差がどうしても生まれてしまうことがあります。
これは機械の性能の問題ではなく、「異なる場所、異なる個体で測る以上、100%完全に一致させるのは物理的に不可能」という、精密加工ならではの奥深い課題なのです。「どちらの測定器が正しいか」を議論しても、製品開発は前に進みません。私たちにとって一番大切なのは、「お客様の検査環境で、確実に『合格(良品)』の判定が出ること」です。
そこで光春製作所では、ミクロン単位のシビアな製品を加工する際、発注企業様が普段お使いになっている「マスターゲージ(基準となるワーク)」をあらかじめ提供してもらう場合があります。加工に入る前に、まずお客様の側でマスターゲージを計測していただきます。仮にそれが「Φ20±0」の基準だとします。次に、そのマスターを弊社の画像測定器で計測します。もし、弊社の測定器で「+0.002mm」と表示されたとしても、私たちはそれを間違いとはせず、「この+0.002mmの値を、お客様にとっての『ゼロ(基準)』である」と定義します。この測定器ごとの「ズレ(器差)」をはじめに把握し、お客様の基準を逆算した上で研削加工を行います。これを行うことで、デジタル上の数値に振り回されることなく、現場の「モノ」を基準とした完璧なすり合わせが可能になります。
事前にマスターをお預かりすることで、発注担当者様には以下のようなメリットがあります。納品後の手戻りが「ゼロ」になるお客様の合格基準に完全にピタッと合わせて削るため、納品後に「数値が合わない」「再加工で往復させる」といった無駄な時間とコストが一切発生しません。社内の受入検査がスムーズに通る弊社の検査成績書とお客様の測定値の基準が一致しているため、品質保証部門や受入検査での書類確認が驚くほどスムーズに進行します。図面に書けない「はめ合い」も一発解決シャフト(軸)と穴の関係など、図面上の数値だけでは表現しきれない絶妙な「はめ合い公差」が必要な場合も、相手モノの現物があれば理想の嵌合(かんごう)を実現します。
■ まずはお気軽にご相談ください
ミクロン単位の精密研削だからこそ、私たちは最新のデジタル測定器に頼り切るのではなく、お客様との丁寧な「モノでのすり合わせ」を何よりも大切にしています。「過去に別の加工屋で測定値が合わずに苦労した」「現物合わせで、確実に検査をパスする仕上げをしてほしい」そのようなお悩みがございましたら、ぜひ図面や現物と合わせて、光春製作所へお気軽にご相談ください。職人の手の感覚と、お互いの基準を合わせる誠実な測定運用で、お客様のこだわりにお応えします。
関連キーワード
Processing Range
| 外径 | φ2.5〜φ280mm(Center height: 160 mm)※ |
|---|---|
| 芯間距離 | 最大1000mm |
| 長さ | 理論値は外径に対して3倍(10倍以上加工実績も多数あり) |
※テーブルからセンターまでが160mmなので、突起物も含めてカタログ値ではΦ320mm以内
1ミクロン単位(0.001mm)
| 加工内径 | φ6〜φ250 mm |
|---|---|
| ワーク外径 | φ300 mm |
| 長さ | 直径に対して×4まで |
内径のみの加工φ0.005 mm
内径→円筒加工(芯金利用)ほぼ0
| 最大ワークサイズ | W140 ×800mm |
|---|
平行度 0.005mm以下
※工作機械、加工製品の大きさにより異なります
1個〜300個
試作品・単品歓迎
1〜2週間
鉄系全般(S45C・SCM)
焼入れ鋼(SKS3・SKD11・SUJ2)
ステンレス(SUS304・404等)
超硬合金、難削材(超硬・セラミックなど)