1ミクロン単位(0.001mm)
- コラム
研削加工はなぜ高い?見積もりが高額になる理由とコストを抑えるコツ
2026/10/05
研削加工 円筒・内面・平面を1社で|光春製作所-神奈川県大和市
受付|平日 8:10 - 17:00

翌営業日までに
代表後藤がご返信
目次
こんにちは。神奈川県大和市で研削加工を専門に行っている光春製作所です。
部品の加工見積もりを取った際、他の加工(切削など)に比べて「研削加工はどうしてこんなに高いんだろう?」と感じたことはありませんか?実際、購買担当者様から「もう少しコストを抑えられないか」とご相談をいただくケースは少なくありません。研削加工が高いのには、製造業の仕組み上、避けては通れない明確な技術的理由があります。今回は、なぜ研削加工が高くなるのか、その理由と、発注側が知っておくべき「コストを抑えるヒント」を分かりやすく解説します。
刃物でガリガリと大きく削れる「切削(旋盤・フライス)」と違い、研削は砥石で金属の表面を少しずつ「こすり落とす」加工です。一回に削れる量はわずか数ミクロン(1000分の数ミリ)。形を整えるまでに何度も往復させる必要があり、加工時間そのものが長くなるため、単価が高くなります。
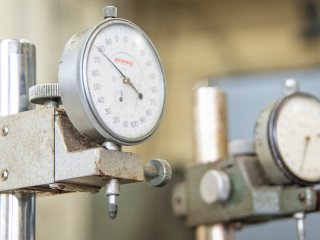
研削加工は、±0.005mmといった極限の精度を出す最終工程です。ただ機械を回して削るだけでなく、一箇所削るごとに機械を止め、マイクロメーターなどの精密測定器で寸法を測り、また数ミクロンだけ削る……という「測定と微調整の繰り返し」に多くの時間を費やします。この「職人の拘束時間(人件費)」がコストの大部分を占めています。
超高精度を維持するためには、砥石の表面が目詰まりしたり型崩れしたりするたびに、ダイヤモンド工具を使って砥石を平らに整える「目立て(ドレッシング)」という作業が不可欠です。この段取りやメンテナンスにかかる高度な技術料が、見積もりに反映されます。
「高くなる理由は分かったけれど、少しでも費用を抑えたい」という場合は、図面の設計段階で以下の2点を見直すと、見積もりを下げられる可能性があります。
本当に「±0.005mm」の精度が必要な箇所でしょうか?「±0.02mm」など、切削加工(旋盤)で出せる範囲の精度に緩めることができれば、そもそも研削工程自体を無くす(工程スキップする)ことができ、大幅なコストダウンになります。(弊社としては本末転倒ですが)
熱処理(焼き入れ)による歪みを恐れて、前工程の切削で「研削用の取り代(削り代)」を多く残してしまうと、研削盤でそれを削り落とすのに膨大な時間がかかり、見積もりが跳ね上がります。歪みを計算し、取り代を必要最低限に抑えることで、研削の時間を短縮できます。
前工程の寸法にバラつきがあると研削加工に影響し、研削加工の寸法が安定しない場合があります。よって再加工により時間がかかりコストが上がります。
適正価格で「無駄のない研削」をお求めなら研削加工は確かに安くはありません。
しかし、それだけのコストをかけるからこそ、製品の滑らかな動き(摺動性)や、機械の長寿命化、そして「図面通りの絶対的な精度」が手に入ります。
光春製作所では、工程ごとの内訳が明確にわかる誠実な見積もりをご提示しております。また、弊社は手動の汎用機を中心とした体制をとっているため、試作1個や小ロットの際、CNC機のような「目に見えない高額なプログラム作成費(段取り費)」を上乗せすることはありません。
「この図面、もっとコストを抑えて研削できないか?」といったご相談も大歓迎です。設計段階での取り代のアドバイスなどもさせていただきますので、まずはお気軽にお問い合わせください。
関連キーワード
Processing Range
| 外径 | φ2.5〜φ280mm(Center height: 160 mm)※ |
|---|---|
| 芯間距離 | 最大1000mm |
| 長さ | 理論値は外径に対して3倍(10倍以上加工実績も多数あり) |
※テーブルからセンターまでが160mmなので、突起物も含めてカタログ値ではΦ320mm以内
1ミクロン単位(0.001mm)
| 加工内径 | φ6〜φ250 mm |
|---|---|
| ワーク外径 | φ300 mm |
| 長さ | 直径に対して×4まで |
内径のみの加工φ0.005 mm
内径→円筒加工(芯金利用)ほぼ0
| 最大ワークサイズ | W140 ×800mm |
|---|
平行度 0.005mm以下
※工作機械、加工製品の大きさにより異なります
1個〜300個
試作品・単品歓迎
1〜2週間
鉄系全般(S45C・SCM)
焼入れ鋼(SKS3・SKD11・SUJ2)
ステンレス(SUS304・404等)
超硬合金、難削材(超硬・セラミックなど)